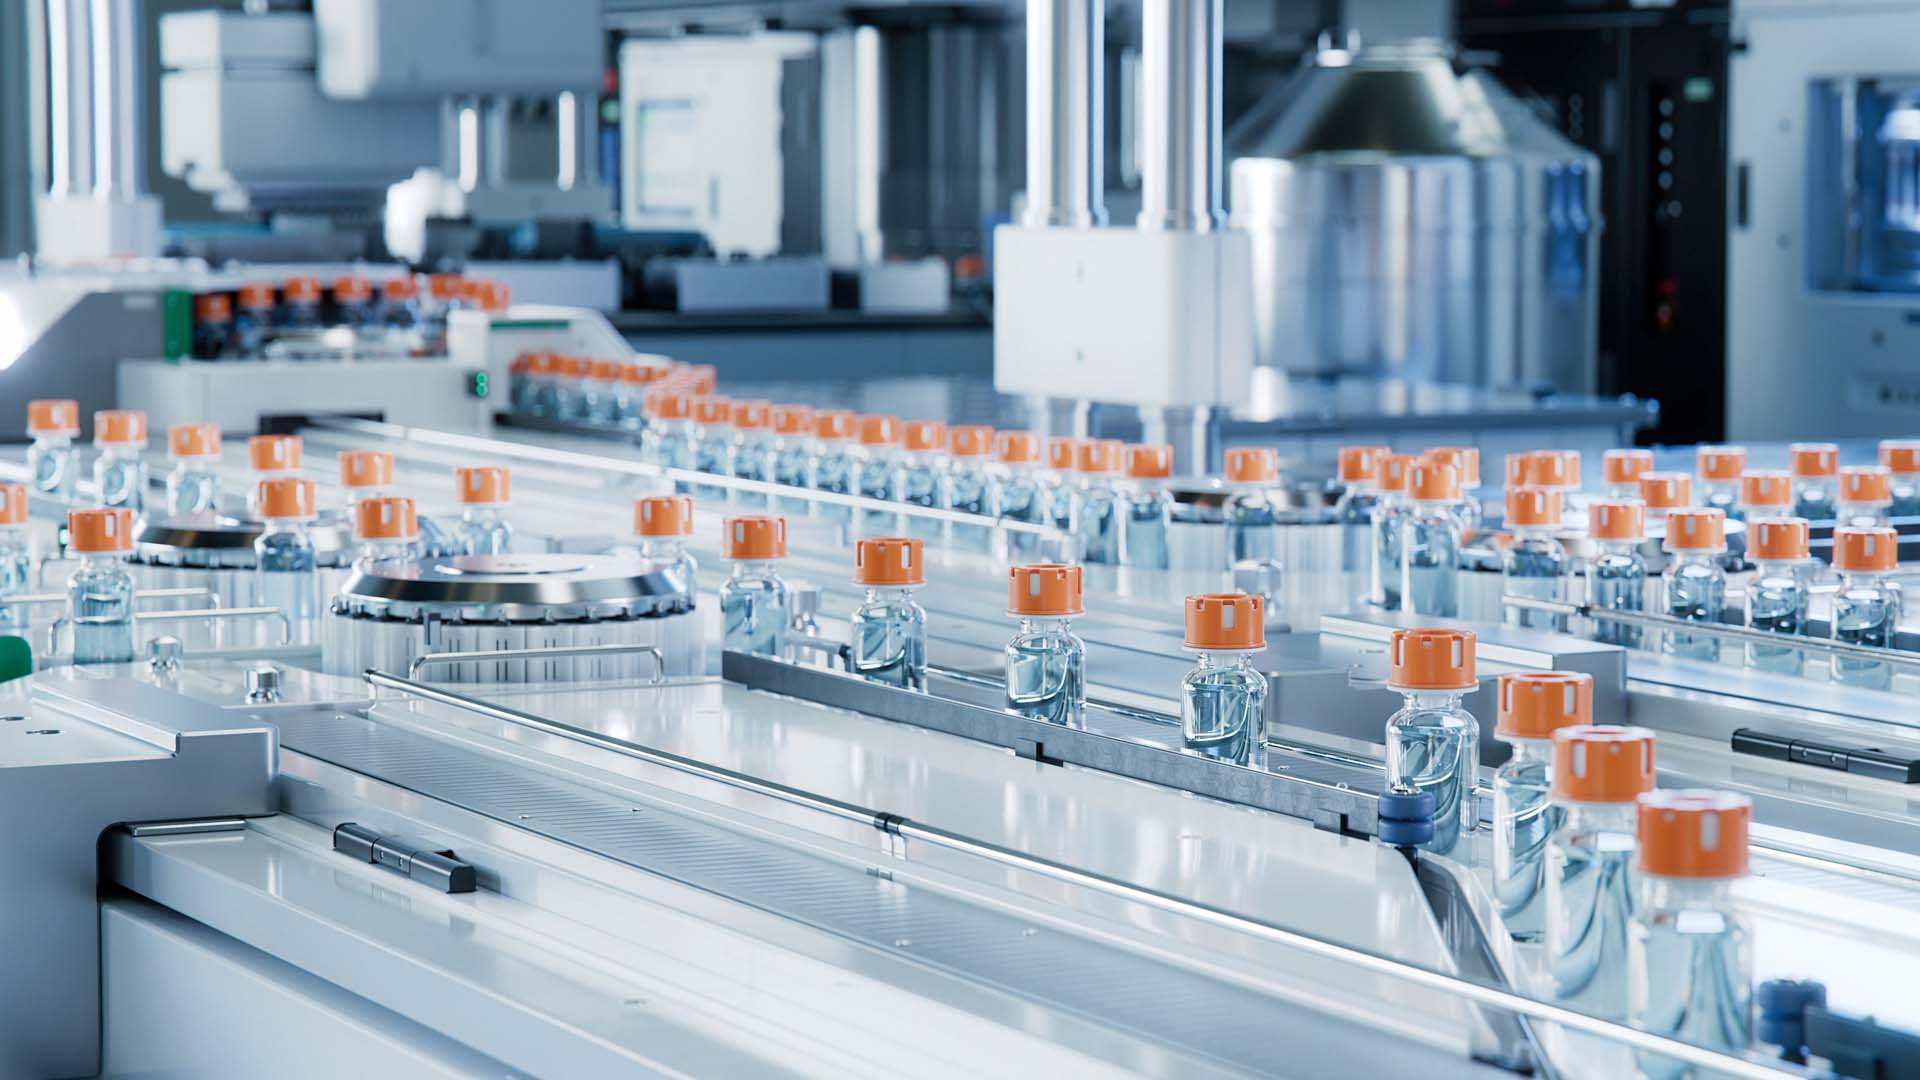
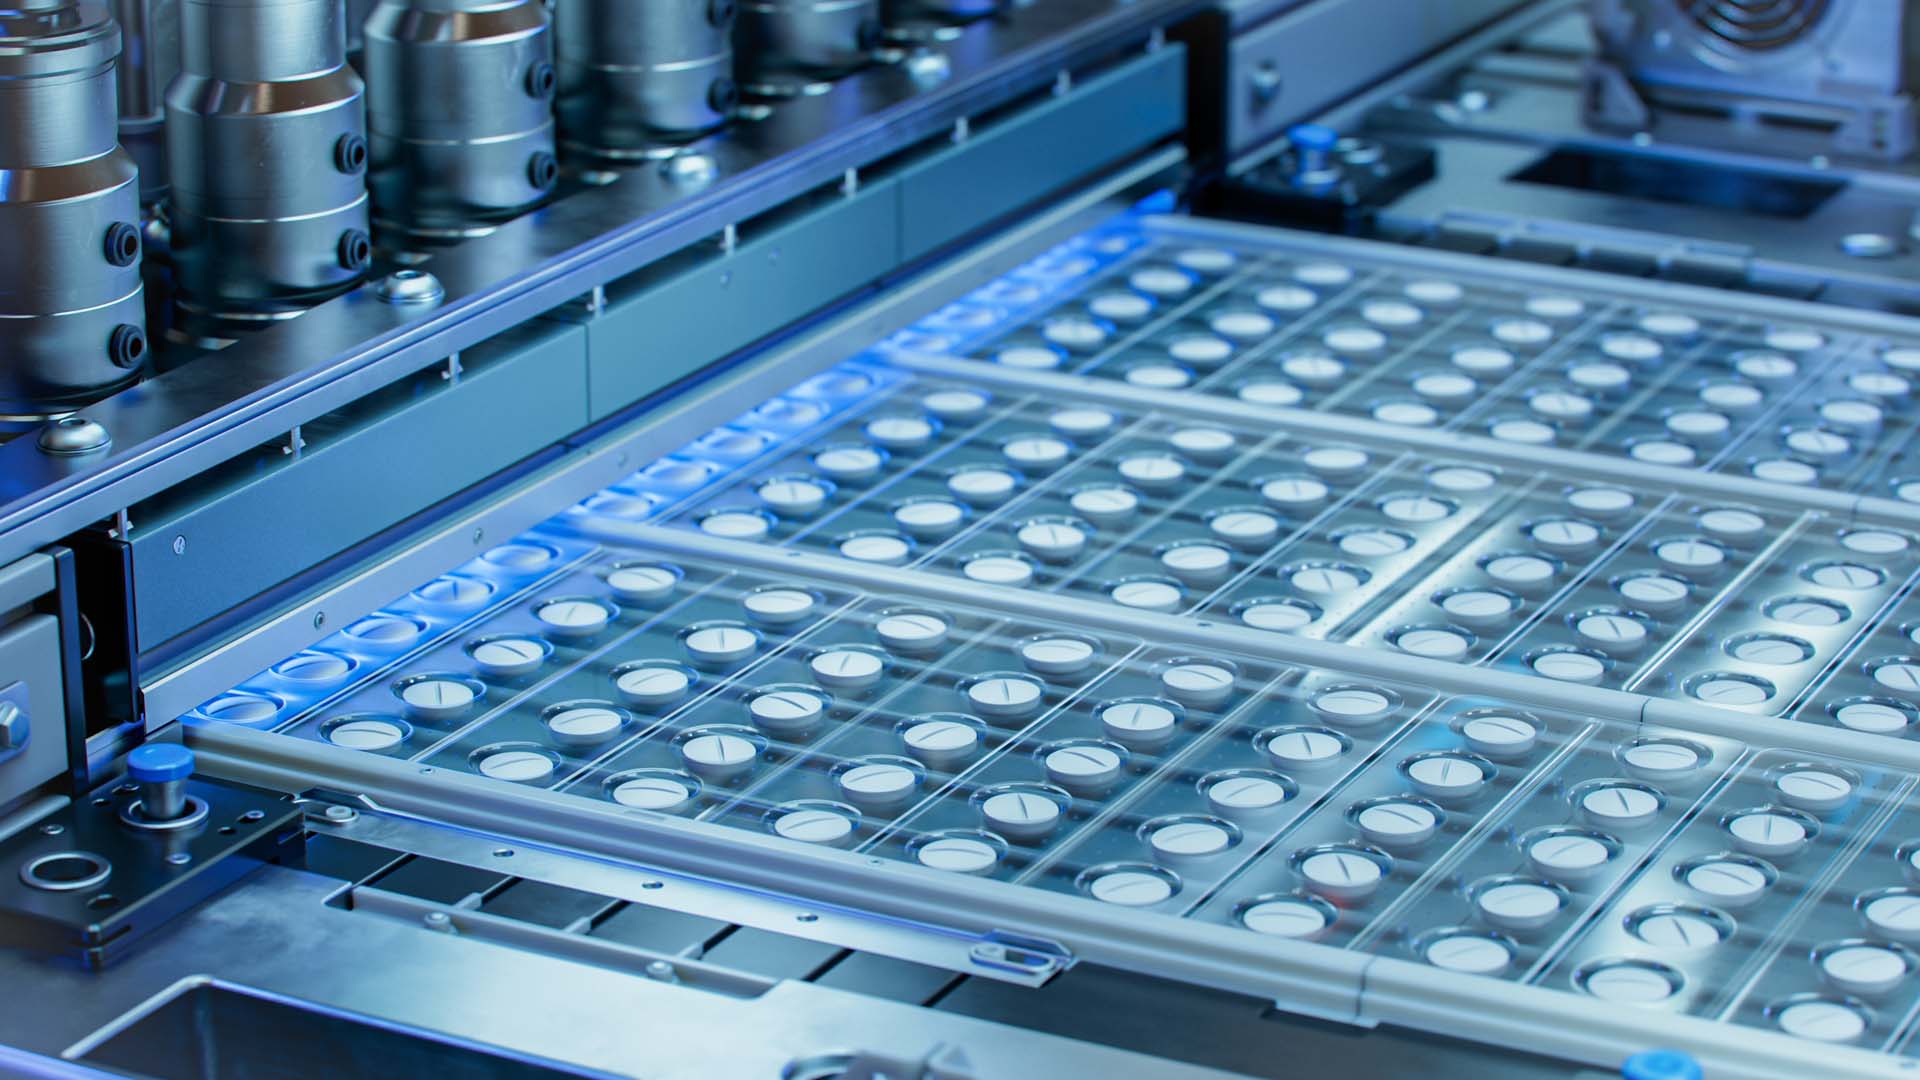

The pharmaceutical industry operates under strict quality and regulatory standards to ensure patient safety and compliance with legislation. Machine vision systems support pharmaceutical quality control by automating critical inspection processes and providing accuracy, reliability and traceability across different stages of production.
Verifies the integrity of blister packs, vials and other pharmaceutical packaging, ensuring that seals remain intact.
Inspects one-dimensional (1D) and two-dimensional (2D) codes for accurate product tracking and compliance with serialization requirements.
Measures liquid or powder levels in vials and bottles to ensure correct dosage and product consistency.
Detects defects such as cracks, discoloration or incorrect shapes in tablets and capsules, ensuring that only compliant products proceed to packaging.
Machine vision supports automated quality control, traceability and early detection of deviations at critical stages of pharmaceutical production.
To provide the best experience, we use technologies such as cookies to store and/or access device information. Consent to these technologies will allow us to process personal data, such as browsing behavior or unique identifiers on this website. Not consenting or withdrawing consent may adversely affect certain functions and features.